 DE


Während eines routinemäßigen Temperaturanstiegstests fiel eine 2000-A-Schalttafel aus, weil ihre Hauptsammelschiene 112 K über der Umgebungstemperatur erreichte – 7 K über de...
View More +
 +86-180 3625 3000

Leitfaden zur Herstellung von Sammelschienen: Prozessschritte, Materialien und Qualitätskontrolle
Um 15 Uhr. Am heißesten Nachmittag des Jahres löst eine 4.000-A-Schalttafel in einem Küstenkraftwerk zum dritten Mal in dieser Woche aus. Das Design war solide und der Leistungsschalter hat sich gut bewährt. Der wahre Übeltäter: eine Schraubverbindung an einer Hauptstange, die gestanzt wurde, einen erhöhten Grat hinterließ und trotzdem festgezogen wurde. Der Grat vergrub den größten Teil der Kontaktfläche, der Widerstand kroch nach oben und jeder tägliche Hitzezyklus brachte die Verbindung näher an den Bruch.
Diese Geschichte wiederholt sich in der gesamten Branche, weil Herstellung von Sammelschienen – Schneiden, Stanzen, Biegen, Plattieren, Isolieren und Testen – ist der Punkt, an dem ein solides elektrisches Design entweder überlebt oder stillschweigend auseinanderfällt. Das Fazit steht an erster Stelle: Materialauswahl und Verbindungsqualität bestimmen weit mehr als alles, was auf dem Typenschild steht, über die Lebensdauer eines Sammelschienensystems. Die folgende exemplarische Vorgehensweise behandelt die wichtigsten Herstellungsschritte, die Entscheidung zwischen Kupfer und Aluminium, die Art und Weise, wie röhrenförmige Sammelschienen isoliert werden, die Tests, die tatsächlich die Feldleistung vorhersagen, und was Käufer überprüfen sollten, bevor sie eine Bestellung unterzeichnen.
Was die Herstellung von Sammelschienen tatsächlich abdeckt
Bei der Fertigung werden rohe Leitermaterialien – typischerweise Elektrolytkupferstangen oder extrudierte Aluminiumlegierungsrohre – in fertige, einbaufertige Stromträger umgewandelt. Es umfasst drei recht unterschiedliche Arbeitsabläufe:
- Herstellung von Flachstäben: Schneiden, Stanzen, Biegen und Plattieren von rechteckigen Stangen für Schalttafeln, Schalttafeln und Verteilerbaugruppen.
- Herstellung von Rohrschienen: Schneiden von starren Aluminium- oder Kupferrohren auf Länge, Schweißen von Endstücken und Spleißen sowie Anbringen von Stützisolatoren und Befestigungsklammern – der Standard für Hochspannungs-Umspannwerke, bei denen Rohre zwischen Stahlkonstruktionen verlaufen.
- Schienenmontage: Unterbringung isolierter Leiter in einem kompakten Gehäuse für die Mittel- und Niederspannungsverteilung, einschließlich hochverdichteter Systeme für Gewerbe- und Industriegebäude.
Die Schritte überschneiden sich, Toleranzen, Werkzeuge und Fehlermodi jedoch nicht. Eine Werkstatt, die ausgezeichnete Schalttafelstäbe herstellt, ist nicht automatisch für das Schweißen von Umspannwerksrohren oder Gussisolierungen unter Vakuum qualifiziert, weshalb bei der Bewertung von Lieferanten jede Fähigkeit einer gesonderten Prüfung bedarf.
Die Kernherstellungsschritte in der Reihenfolge
Unabhängig vom Produkttyp befolgen disziplinierte Shops die gleiche sechsstufige Abfolge:
- Materialauswahl und Vorbereitung — Überprüfen Sie den Legierungsgrad und die Härte anhand der Mühlenzertifikate, richten Sie das Material dann gerade und reinigen Sie es, bevor Sie mit dem Schneiden beginnen.
- Schneiden und Formatieren – durch Scheren, Sägen oder CNC-Ablängen mit quadratischen Flächen; Diese Flächen werden später Teil der Gelenkoberfläche.
- Stanzen und Bohren — Beim CNC-Stanzen liegen die Lochpositionen typischerweise innerhalb von ±0,1–0,2 mm, und die Lochplatzierung bestimmt direkt, wie viel Kontaktfläche jede Schraubverbindung erhält.
- Biegen und Formen — Der Innenbiegeradius sollte bei Kupfer mindestens der Stabdicke entsprechen; Aluminium erfordert großzügigere Radien und Beachtung der Faserrichtung, sonst reißt die Außenseite.
- Oberflächenbehandlung — Entfetten und desoxidieren, Verbindungsbereiche verzinnen oder versilbern oder bei Produkten mit höherer Spannung eine vollständige Isolierung anbringen.
- Inspektion und Prüfung — Maßprüfungen, Lochmaße, Probenahme der Beschichtungshaftung und elektrische Tests an isolierten Produkten vor dem Versand.
Die Wahl der Oberfläche verdient eine eigene Entscheidung, da hier die Kosten gegen die Stabilität der Verbindung abgewogen werden:
| Behandlung | Was es liefert | Typische Verwendung | Achtung |
|---|---|---|---|
| Blank (gereinigt, desoxidiert) | Niedrigste Kosten; setzt auf hohen Spanndruck | Trockene Innenschaltanlage | Oxidation erhöht mit der Zeit den Gelenkwiderstand |
| Verzinnung | Verlangsamt die Oxidation; verzeiht Schraubverbindungen | Allgemeine Stromverteilung, feuchte Innenbereiche | Weichere Oberfläche; Kontrollieren Sie das Drehmoment und vermeiden Sie Überkompression |
| Versilberung | Geringster Kontaktwiderstand; verträgt höhere Temperaturen | Hochstromgelenke, häufige Lastwechsel | Höhere Kosten; Kratzer legen unedles Metall frei |
| Epoxidharzguss | Vollständige dielektrische Schicht; ermöglicht kompakte Layouts | Rohrförmige Sammelschienen der 35-kV-Klasse | Die Kontrolle von Hohlräumen und die Qualität der Aushärtung sind von entscheidender Bedeutung |
Beim Biegen entsteht in der typischen Produktion die meiste Nacharbeit. Eine zu stark oder quer zur Walzrichtung gebogene Stange kann makellos aussehen und dennoch Mikrorisse aufweisen, die unter jahrzehntelangem Temperaturwechsel wachsen. Tragen Sie die Anforderungen an Radius und Maserung in die Zeichnung ein, nicht im Gedächtnis des Bedieners.
Kupfer oder Aluminium? Die Konsequenzen der Fabrikation
Bei der Volumenleitfähigkeit gewinnt Kupfer: etwa 100 % IACS gegenüber etwa 61 % bei Aluminium. Aber Kupfer ist auch etwa 3,3-mal dichter, und das ändert die Arithmetik völlig. Um den gleichen Strom zu transportieren, benötigt ein Aluminiumstab etwa den 1,6-fachen Querschnitt – wiegt aber immer noch fast halb so viel und kostet pro transportiertem Ampere weniger.
Elektrische Leitfähigkeit nach Volumen (% IACS)
Aluminium leitet volumenmäßig etwa 61 % so gut wie Kupfer, wiegt jedoch etwa 70 % weniger – der Grund dafür, dass es bei Rohrinstallationen mit großer Spannweite dominiert.
Das Gewicht erklärt, warum starre rohrförmige Sammelschienen in Umspannwerken fast immer aus einer Aluminiumlegierung bestehen: Jedes zusätzliche Kilogramm auf einer langen Spannweite multipliziert sich mit größeren Stützen, Fundamenten und Installationskosten. Magnesium-Aluminium-Zusammensetzungen sorgen für die Festigkeit, die lange Außenspannen und Kurzschlusskräfte erfordern.
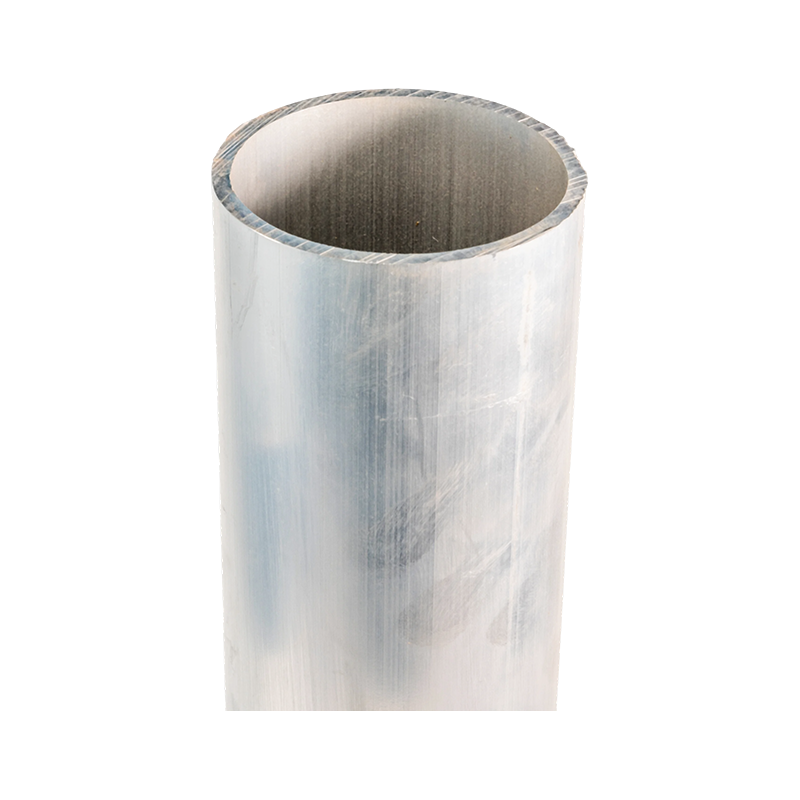 Ultrahochspannungs-Rohrsammelschiene aus Magnesium-Aluminium-Legierung Dieser nahtlose Rohrleiter ist in den Legierungen 6063G, LF21Y, 6R05 und 2A14 für 220-kV- bis 1000-kV-Systeme erhältlich und vereint das geringe Gewicht und die Legierungsfestigkeit, die lange Spannweiten von Freiluft-Umspannwerken und Kurzschlusskräfte erfordern. Produkt anzeigen →
Die Fertigung richtet sich nach dem Material. Aluminium oxidiert innerhalb weniger Minuten nach der Reinigung erneut, daher müssen die Verbindungsflächen umgehend desoxidiert und zusammengebaut werden. Die Rückfederung nach dem Biegen ist höher, die Biegeradien größer und das Schweißen erfordert Verfahren, die für die jeweilige Legierung geeignet sind – allgemeine Kupferwerkstattgewohnheiten lassen sich nur schlecht übertragen.
Isolierung: Wo rohrförmige Sammelschienen ihren Schutz verdienen
Bei Mittel- und Hochspannungs-Rohrschienen beträgt der blanke Leiter nur die Hälfte des Produkts. Das Isolationssystem bestimmt Kriechstrecken, Phasenabstände, Teilentladungsverhalten und wie kompakt die Installation sein kann. Die Hauptwege sind Schrumpfschläuche am Grundende; extrudiertes EPDM oder Silikonkautschuk; PTFE für Hochtemperatur- und chemisch aggressive Umgebungen; und Epoxidharzverguss für höhere Spannungsklassen.
Beim Casting zeigt sich die Fertigungsdisziplin am deutlichsten. Beim Vakuumgießen werden Luft und flüchtige Stoffe abgesaugt, bevor das Harz aushärtet, sodass keine Hohlräume entstehen, die zu Teilentladungen führen könnten. Eine isolierte Schiene ohne diese Kontrolle kann einen werksseitigen Festigkeitstest bestehen und dennoch im Betrieb vorzeitig altern – ein Grund dafür, dass Produkte der 35-kV-Klasse routinemäßig mit Teilentladungsmessungen überprüft werden.
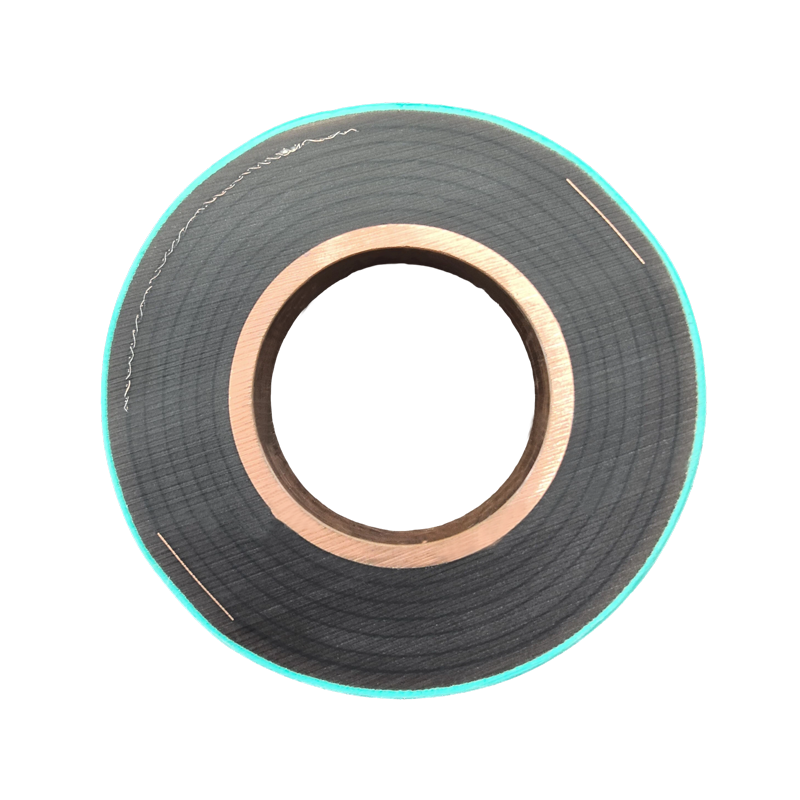 Rohrförmige Sammelschiene aus Epoxidharzguss Dieser flammhemmende Stab der 35-kV-Klasse wird in einem einzigen nahtlosen Formteil aus sauerstofffreiem Kupfer vakuumgegossen und eliminiert Isolationsschnittstellen und Hohlräume. Er unterstützt die Teilentladungsabschirmung und hat eine Lebensdauer von über 30 Jahren. Produkt anzeigen →
Qualitätskontrolle, die die Feldleistung vorhersagt
Drei Testfamilien unterscheiden einen strengen Hersteller von einem optimistischen:
- Temperaturanstiegsprüfung. Gemäß IEC 61439-1 läuft eine Baugruppe mit Nennstrom, bis sich die Temperaturen stabilisieren, wobei der Anstieg der blanken Kupferschienen auf 105 K über der Umgebungstemperatur begrenzt ist. Da die Erwärmung in Widerstandsverbindungen ungefähr mit dem Quadrat des Stroms skaliert, zeigt sich bei Nennlast selbst ein geringfügiger zusätzlicher Verbindungswiderstand schnell.
- Verbindungs- und Beschichtungskontrollen. Lochpositionsmessgeräte, Drehmomentüberprüfung und Probenahme der Beschichtungshaftung erfassen Defekte, die später zu Hot Spots werden.
- Isolationsprüfungen. Netzfrequenzfestigkeit plus Teilentladungsmessung, insbesondere für gegossene und extrudierte Systeme.
Temperaturanstieg vs. Laststrom (Widerstandsmodell)
Der Anstieg skaliert mit dem Quadrat des Stroms: Bei 125 % der Nennlast erzeugt die gleiche Gelenkphysik etwa 56 % mehr Erwärmung.
Häufige Mängel und wie Geschäfte sie frühzeitig erkennen
Die meisten Nacharbeiten in der Stromschienenproduktion gehen auf eine kurze Liste wiederkehrender Ursachen zurück. Die folgenden Proportionen dienen eher der Veranschaulichung als der Statistik, aber erfahrene Produktionsmanager werden die Form des Diagramms erkennen:
Typische Faktoren für Nacharbeiten in der Fertigung (anschaulich)
Grate und scharfe Kanten – 30 % Biegerisse – 25 % Lochfehlausrichtung – 20 % Beschichtungsfehler – 15 % Isolierhohlräume – 10 %
- Grate und scharfe Kanten nach dem Schneiden oder Stanzen – behoben, indem das Entgraten zu einem obligatorischen, abgezeichneten Schritt und nicht zu einem optionalen Schritt gemacht wurde.
- Risse nach dem Biegen — wird verhindert, indem Mindestbiegeradien eingehalten werden und entgegen der Laufrichtung gebogen wird, sofern die Konstruktion dies zulässt.
- Lochfehlausrichtung — gesteuert mit CNC-Stanzung und Gut/Schlecht-Lehren statt manuellem Layout.
- Delaminierung der Beschichtung — erfasst durch Adhäsionsproben bei jeder Charge, nicht nur beim ersten Artikel.
- Isolationshohlräume – durch Vakuumgießen und routinemäßige Teilentladungsprüfung beseitigt.
Was Käufer vor der Bestellung überprüfen sollten
Ersetzen Sie bei der Bewertung eines Herstellers allgemeine Fragen durch konkrete:
- Können sie Werkszertifikate vorlegen, die jede Charge einer bestimmten Legierungssorte und Härte zuordnen?
- Werden Schneiden, Stanzen, Biegen, Schweißen und Isolieren intern durchgeführt oder an unbekannte Dritte vergeben?
- Für Rohrprodukte: Welche Schweißverfahren und Verbindungsdesigns sind qualifiziert und können Prüfprotokolle vorgelegt werden?
- Bei isolierten Produkten: Wird der Guss unter Vakuum durchgeführt und werden routinemäßige Teilentladungstests durchgeführt?
- Zu welchen Toleranzen werden sie sich in Bezug auf Lochpositionen, Geradheit und Endlänge schriftlich verpflichten?
Die Auswahl der Isolierung gehört in dasselbe Gespräch. PTFE hält sich in Hochtemperatur- und chemisch aggressiven Umgebungen, in denen Gummisysteme schneller altern, stabil, während vakuumgegossenes Epoxidharz für Hochspannungsklassen und kompakte Umspannwerke geeignet ist.
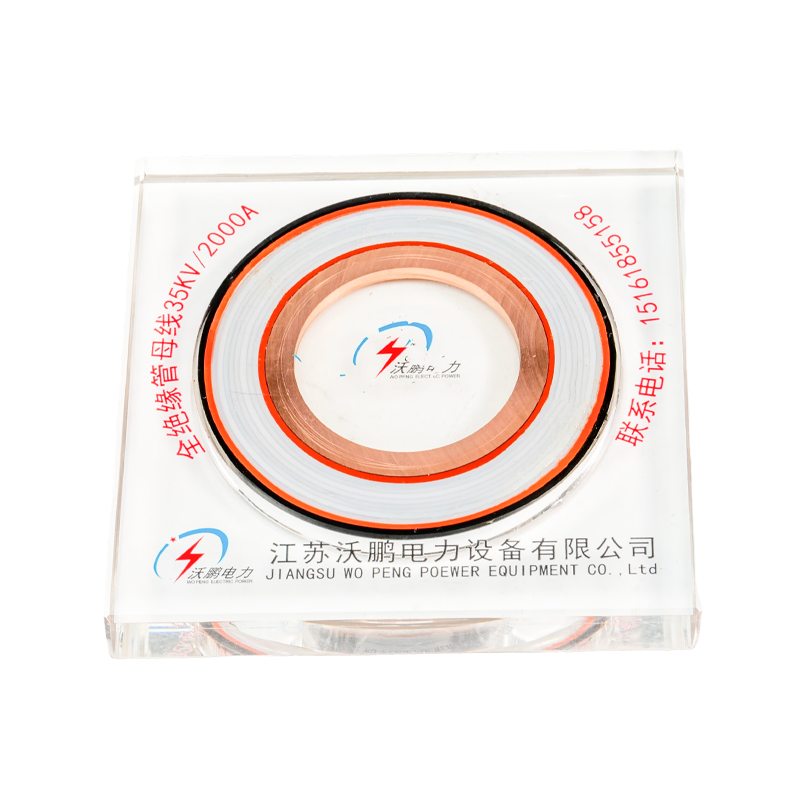 Rohrförmige PTFE-Sammelschiene Mit PTFE-Folienwicklung, mehreren kapazitiven Abschirmungen und einem Betriebsbereich von -60 °C bis 250 °C sowie IP68-Schutz eignet sich diese isolierte Schiene für Hochtemperatur-, chemisch aggressive und kompakte Umspannwerksinstallationen. Produkt anzeigen →
Die Auswahllogik wiederholt sich bei allen Leitertypen. Bevor Sie die Spezifikationen festlegen, lohnt es sich, eine spezielle exemplarische Vorgehensweise zu lesen So wählen Sie die richtige rohrförmige Sammelschiene aus Aluminiumlegierung aus Anschließend wird dem Hersteller eine Auswahlliste mit Anforderungen vorgelegt und nicht umgekehrt.
Häufig gestellte Fragen
Welche Toleranz kann ein Hersteller realistischerweise bei den Lochpositionen einhalten?
Beim CNC-Stanzen beträgt die Lochmitte typischerweise ±0,1–0,2 mm; Beim manuellen Bohren ausgehend von angerissenen Linien kann es zu Abweichungen von ±0,5 mm oder schlechter kommen. Bei Schraubverbindungen kommt es mehr auf die Konsistenz zwischen den Verbindungsstangen als auf die absolute Zahl an. Erkundigen Sie sich daher, wie die Werkstatt die Verbindungsteile miteinander verbindet.
Können Aluminium-Stromschienen überall Kupfer ersetzen?
Nein. Bei offenen Leitungen und großen Spannweiten gewinnt Aluminium an Gewicht und Kosten pro Ampere, aber Kupfer ist immer noch sinnvoll, wenn der Platz knapp ist, zahlreiche Verbindungen vorhanden sind oder die umgebende Infrastruktur aus Kupfer besteht. Aluminium-Kupfer-Verbindungen erfordern ein bewusstes Übergangsdesign und Hardware.
Wie unterscheidet sich die Herstellung von röhrenförmigen Stromschienen von der Herstellung von Flachschienen?
Rohr fügt Extrusion oder Ziehen, rechtwinkliges Zuschneiden, Schweißen von Verbindungen und Endstücken sowie mechanische Konstruktion für Spannlasten und Kurzschlusskräfte hinzu. Stützisolatoren und Befestigungswinkel sind Teil des Systems, kein nachträglich angeschraubtes Zubehör.
Was sollte ein Fertigungsangebot beinhalten?
Zumindest: Legierung und Härte, Maßtoleranzen, Isolationsklasse und -verfahren, die mit der Lieferung gelieferten Prüfberichte und eine für lange starre Abschnitte ausgelegte Verpackung. Wenn ein Lieferant zögert, diese schriftlich festzuhalten, behandeln Sie dies als Daten. Für ein röhrenförmiges Sammelschienensystem, das an Ihre Spannung, Spanne und Umgebung angepasst ist, können Sie das tun Fordern Sie eine Spezifikationsüberprüfung an und vergleichen Sie die Antworten nebeneinander.
Nachrichten
-
-
Um 15 Uhr. Am heißesten Nachmittag des Jahres löst eine 4.000-A-Schalttafel in einem Küstenkraftwerk zum dritten Mal in dieser Woche aus. Das Design war solide und d...
View More + -
Fragen Sie zwei Kataloge, was eine 100 × 10 mm große Aluminiumstange tragen kann, und Sie erhalten möglicherweise zwei unterschiedliche Antworten – 800 A von einem, 965 A von...
View More + -
Die Frage der Strombelastbarkeit ist auch eine Temperaturfrage Eine 100 x 10 mm große Kupfersammelschiene kann wie eine sichere Wahl für eine 1000-A-Schalttafel ...
View More + -
Sammelschienenisolatoren werden im Routinebetrieb selten beachtet, bis ein Überschlag einen Schaltanlagenabschnitt zerstört oder ein gerissener Träger das Durchhängen einer S...
View More +


Mobil
KATEGORIE
Produkte
Kontaktieren Sie uns
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Nr. 8, Yanjin Road, Chengxi Industrial Park, Stadt Shanyang, Kreis Baoying, Stadt Yangzhou, Provinz Jiangsu, China
Urheberrecht© Jiangsu Wopeng Power Technology Co., Ltd.
Alle Rechte vorbehalten.
 Hersteller kundenspezifischer isolierter Sammelschienen
Fabrik für Rohrschienensysteme